

高精度點膠機運動機構怎麼選?半導體與精密點膠設備必看的 6 個傳動選型關鍵
膠閥參數已經調整到極致,點膠線條為什麼還是粗細不一?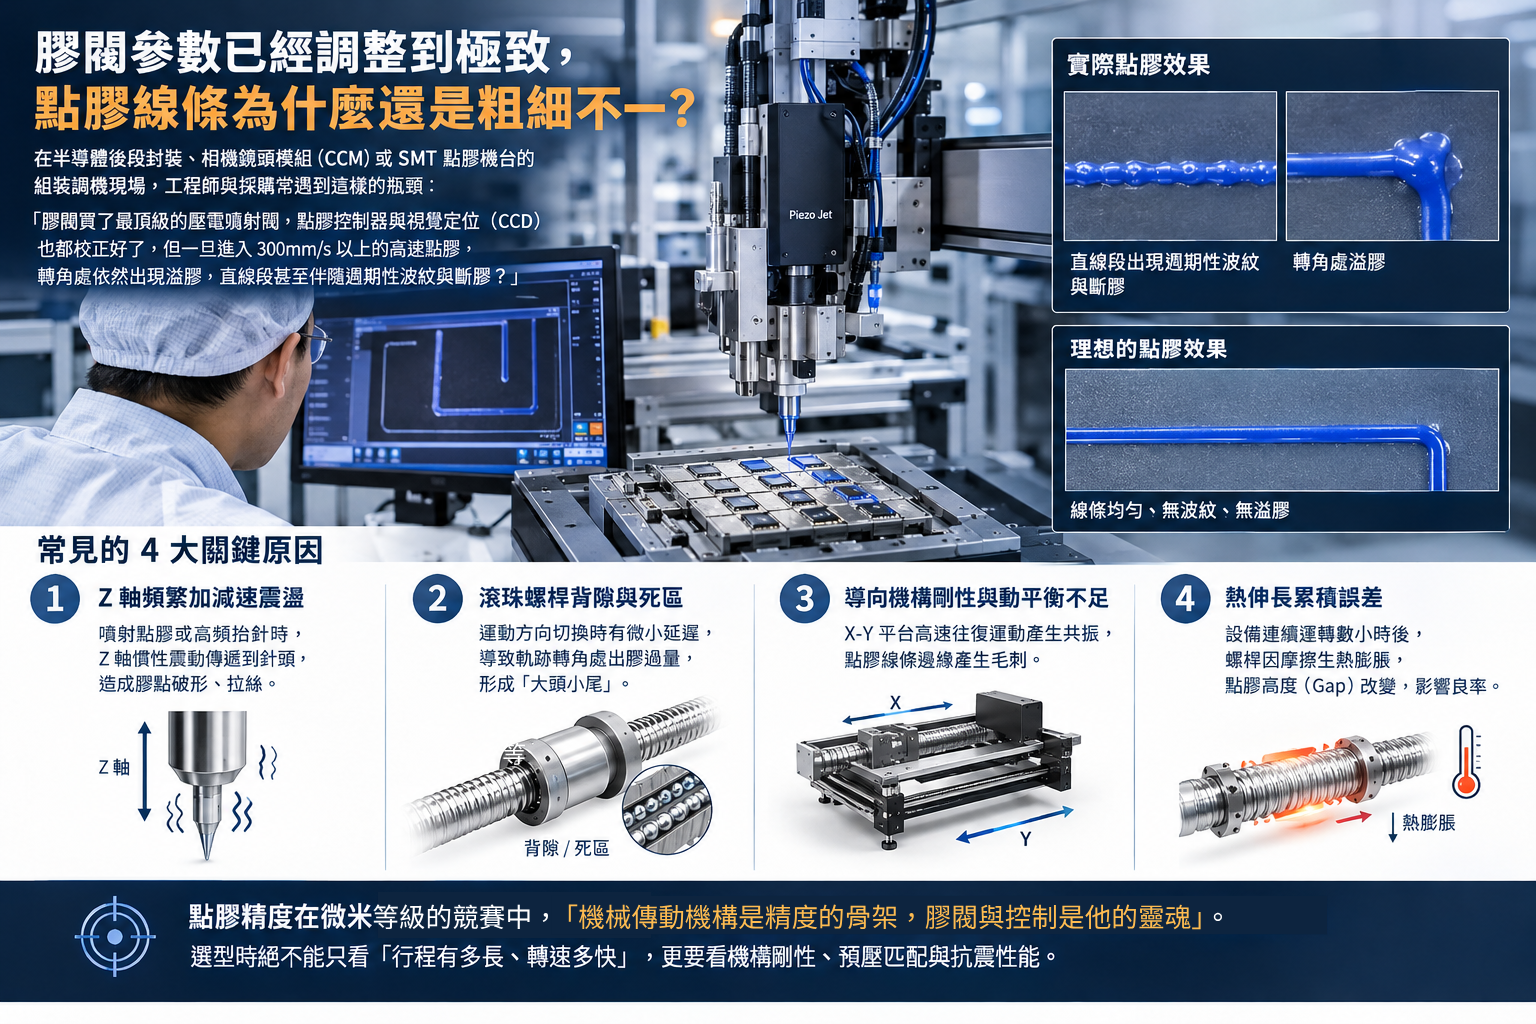
在半導體後段封裝(如 Underfill 底部填充)、相機鏡頭模組(CCM)或 SMT 點膠機台的組裝調機現場,工程師與採購常遇到這樣的瓶頸:
「膠閥買了最頂級的壓電噴射閥,點膠控制器與視覺定位(CCD)也都校正好了,但一旦進入 300mm/s 以上的高速點膠,轉角處依然出現溢膠,直線段甚至伴隨週期性波紋與斷膠?」
許多設備開發團隊往往將問題歸咎於「膠水黏度不穩」或「視覺補償不夠快」,卻忽略了機械運動傳動軸的「微振動(Micro-vibration)」與「軸向剛性不足」:
Z 軸頻繁加減速震盪:噴射點膠或高頻抬針時,Z 軸慣性震動傳遞到針頭,造成膠點破形、拉絲。
- 滾珠螺桿背隙(Backlash)與死區:運動方向切換時有微小延遲,導致軌跡轉角處出膠過量形成「大頭小尾」。
- 導向機構剛性與動平衡不足:X-Y 平台高速往復運動產生共振,點膠線條邊緣產生毛刺。
- 熱伸長累積誤差:設備連續運轉數小時後,螺桿因摩擦生熱膨脹,點膠高度(Gap)改變,影響良率。
點膠精度在微米(μm)等級的競賽中,「機械傳動機構是精度的骨架,膠閥與控制只是靈魂」。選型時絕不能只看「行程有多長、轉速多快」,更要看機構剛性、預壓匹配與抗震性能。
高精度點膠機運動機構選型,先掌握這 6 個關鍵
|
選型條件 |
設計與採購前要確認的關鍵問題 |
|
導程與加減速匹配 |
高速飛膠(大導程)還是微量點膠(小導程)?加減速時的慣量比是否匹配? |
|
螺桿精度與預壓等級 |
C3 / C5 研磨級如何選擇?輕預壓還是中預壓能兼顧壽命與發熱? |
|
Z 軸剛性與慣性平衡 |
抬針頻率高達數十 Hz 時,如何避免懸臂樑結構產生末端微抖動? |
|
導向與支撐對稱性 |
支撐座組裝同軸度是否達標?軸承剛性是否足以吸收頻繁反向換向衝擊? |
|
潤滑與無塵室防護 |
膠水對油霧敏感(如光學元件),潤滑脂等級與防塵密封如何配置? |
|
熱位移抑制設計 |
連續 24 小時運轉時,長行程軸如何抑制熱伸長對定位精度的影響? |
一、 導程與解析度:高速噴射 vs. 微量線膠的抉擇
點膠機依照點膠工藝不同,對螺桿導程的要求截然不同:
- 高速表面噴射(Jetting):單點打點頻率極高,X-Y 軸需要高速巡航與急停急起。此時建議選用較大導程(如 10mm 或 20mm),降低馬達高轉速運轉的震動,維持運行平順度。
- 高精度連續軌跡塗膠(如晶圓邊緣密封、窄邊框封膠):要求極高解析度與穩定的低速等速性。應選擇小導程(如 1mm、2mm 或 5mm)螺桿,提高電機等效減速比與脈衝解析度,避免轉彎處軌跡抖動。
二、 C3 vs. C5 級螺桿:不是精度等級越高就一定越好
採購與機構設計常直覺「點膠機一律開 C3 研磨螺桿規格」,但實務上必須權衡預壓、溫升與成本:
- 轉角微步進定位(C3 級 + 輕/中預壓):在半導體封裝微米級點膠中,為消除軸向游隙(Zero Backlash),螺桿必須施加適當預壓。若選用過高預壓,雖能提升剛性,但高速連續運動時摩擦熱劇增,產生的熱膨脹反而抵消了原始精度。
- 高性價比方案(精密滾軋/轉造 C5 級):針對一般的 3C 組裝、手機保護殼邊框點膠,選擇具備雙螺母消隙或預壓過盈配合的精密 C5 級螺桿搭配閉迴路光學尺補償,既能達成良率要求,又能顯著降低採購成本。
三、 Z 軸「微震抑制」:克服高頻抬針與拉絲的秘密
點膠機中最致命、也最容易被忽視的是 Z 軸的剛性不足:
- 膠閥本體加上感測器、加熱套模組,重量往往達 1~3 kg,屬於典型的懸臂負載。
- 當進行矩陣式打點(Point-to-Point),Z 軸每秒需往復升降數次至數十次。一般滑塊若間隙稍大,在啟動與急停瞬間會產生微米級的殘餘震動(Residual Vibration),導致膠滴未完全斷開就移動,造成「拖尾拉絲」。
- 解決方案:Z 軸應採用高剛性雙導軌對稱配置,或選用漢德威滾針導柱/預壓型微型直線導套,提供極佳的徑向支撐剛性,吸收瞬間反向衝擊力,使針頭停止後在數毫秒內穩定。
四、 支撐座與固定端同軸度:消除週期性波浪紋
設備在走直線塗膠時,膠條若出現如「波浪般」忽粗忽細的現象,通常不是氣壓不穩,而是螺桿旋轉偏擺(Runout):
- 螺桿固定端支撐座(Fixed Side)與支撐端(Supported Side)如果組裝同心度不良,轉動時會迫使螺桿產生徑向週期性跳動。̌
- 建議搭配具備高同軸度加工的一體式精密固定座*¹,並採用角接觸球軸承預壓配置,吸收軸向雙向推力,確保螺桿運轉時的跳動量(Runout)控制在 以內。
五、 光學防污染與無塵室等級:潤滑脂的隱形考驗
在半導體無塵室(Cleanroom)或鏡頭模組(CCM)點膠中,微小揮發物都可能導致鏡片霧化或晶圓表面污染:
- 低發塵、低揮發潤滑:運動零件必須填充無塵室專用氟素潤滑脂(PFPE)或高等級低發塵潤滑劑,避免在高速摩擦下產生微小油霧。
- 表面耐腐蝕處理:如果點膠製程涉及厭氧膠、UV 固化膠或微酸性助焊劑等化學溶劑揮發,導軌與金屬連接件建議施以無電解鍍鎳或選用不鏽鋼材質,避免表面生鏽咬死。
一張表看懂各類點膠設備運動零件選型搭配
|
點膠設備類型 |
典型製程需求 |
推薦螺桿/導向規格 |
關鍵結構配置重點 |
|
半導體先進封裝底填機(Underfill) |
高重複精度(±3μm)、無塵室 Class 100 |
C3 級研磨螺桿(小導程 2~4mm)+ 預壓剛性支撐 |
無電解鎳處理、低揮發潤滑脂、雙螺母消隙 |
|
CCM 鏡頭模組 / VCM 點膠機 |
微量點膠、Z 軸急停無抖動、微型化機構 |
微型滾珠螺桿(ϕ4~ϕ8)+ 滾針導柱導套 |
降低懸臂慣量、高剛性抗扭矩、消除反向死區 |
|
SMT 高速電路板表面噴膠機 |
大行程、高速巡航(>500mm/s)、高產能 |
高導程螺桿(導程 10~20mm)或皮帶+輔助導柱 |
輕量化滑台、吸震合金支撐座、降噪循環滾珠 |
|
汽車電子 / 散熱膠大流量點膠機 |
重載(大推力雙組份膠閥)、抗撞擊震動 |
中大徑螺桿(ϕ15~ϕ20)+ 中預壓滑軌 |
高動額定負載、強化防塵刮刷片、高剛性固定座 |
機構設計與設備採購詢價時,建議一次提供這 5 項參數
- 負載重量與重心懸臂長度(膠閥、加熱模組、相機機構之總重)。
- 有效行程與最大運行速度/加速度(例如:X/Y 行程 400mm,加速度 1.5G)。
- 定位精度與重複精度要求(例如:重複精度需達 )。
- 工作環境要求(是否為無塵室、周邊是否有化學膠水溶劑揮發)。
- 固定方式與空間限制(軸端加工型式、馬達直連或側掛傳動)。
常見問題(FAQ)
Q1:點膠機轉角溢膠,調整軟體加減速還是更換機構有效?
軟體加減速曲線(S-Curve)能改善部分震動,但若傳動機構本身存在背隙或軸承剛性不足,任何急停與轉向都會引發延遲與機械彈性形變。唯有選用零背隙(消除游隙)的精密預壓螺桿與高剛性導向機構,才能根本解決轉角積膠問題。
Q2:點膠機 Z 軸需要選擇帶剎車的傳動機構嗎?
強烈建議。由於高精度點膠機多採用垂直向下噴膠,當設備突發斷電時,若螺桿導程較大且無自鎖功能,重達數公斤的膠閥可能因重力下墜直接撞毀工件或晶圓。應選用具備垂直防下墜設計、煞車機構或小導程自鎖特性的傳動配置。
Q3:漢德威能提供點膠機傳動模組的軸端客製加工嗎?
可以。漢德威除了提供標準化庫存規格外,針對設備廠緊湊的機構空間,提供螺桿軸端精密研磨加工、特殊外徑長度客製、以及與馬達聯軸器/軸承支撐座的整體公差匹配服務。
穩定精準的運動機構,是高良率點膠設備的基石。
漢德威深耕高精密機械零組件,提供滾珠螺桿、導柱導套、精密固定座與軸心系列產品,協助您打造兼具高速度、微米級精度與長壽命的自動化設備。
*¹一、「一體式精密固定座」具體指的是什麼?
在滾珠螺桿機構中,傳統做法通常是分開採購 「馬達安裝架(Motor Bracket)」 與 「螺桿固定端支撐座(Fixed-side Support Unit」,組裝時再透過螺栓將兩者接合。
但在點膠機這類高頻換向、高精度要求的微米級設備中,若使用分體組合,容易因為人為組裝公差或震動產生微小軸心偏角。因此,業界常採用以下兩種「一體化」設計:
- 馬達座與螺桿支撐座一體化(Motor Bracket Integrated Support Unit / 馬達螺桿一體座)
-結構原理:將「伺服/步進馬達安裝法蘭」與「滾珠螺桿固定側軸承座」整合在同一個金屬本體(單一加工件)上。
-核心優勢:在同一道 CNC 工序內加工完成馬達安裝止口(Pilot)與軸承孔,徹底消除分體件之間的接合面間隙與累積公差,使馬達軸、聯軸器與螺桿軸心具備極高的同軸度(Coaxiality),大幅降低旋轉時的偏擺跳動(Runout )。
2. 高剛性一體成型固定端支撐單元(Fixed-Side Support Unit)-結構原理:採用整體剛性鑄鐵/鋼製單元,內部原廠直接配對組裝預壓好的 超精密斜角滾珠軸承(Angular Contact Ball Bearings,背對背 DF/DB 配置)。
-核心優勢:可承受點膠頭高速往復時強大的雙向軸向衝擊力,且避免外殼受力微變形導致跳動。
二、 主要作用(對應點膠機的痛點)
- 消除螺桿偏擺(Runout):避免螺桿旋轉時像跳繩般產生週期性波浪震動,防止點膠膠線出現「忽粗忽細」的波紋。
- 縮減機構長度與減重:省去多餘的連接法蘭與螺栓,特別適合點膠機 X-Y 軸緊湊的機構空間。
- 大幅縮短組裝校正工時:免去現場拿千分錶反覆調校馬達軸與螺桿同軸度的繁瑣步驟。


