

剛換上的齒輪撐不到三個月,問題出在哪?
產線正趕著出貨,高速編織機卻突然傳出刺耳異音,接著斷線停機。維修人員拆開底盤,發現換不到三個月的齒輪已嚴重磨耗,甚至從齒根斷裂;採購單上卻只寫著「依實樣加工、表面加硬」。究竟採用高週波還是滲碳淬火?硬化層是否足夠?高張力負載下,S45C 中碳鋼能否承受衝擊?熱處理後是否進行齒面研磨?
這類問題通常不只是尺寸加工失準,而是採購時只比價、照樣品製作,卻未確認機台負載、鋼材等級與熱處理規範。齒輪規格不合,輕則噪音與背隙增加、造成斷紗;重則崩齒並損壞整組傳動機構,讓省下的零件費用轉成停機與拆機維修成本。採購時應先確認齒輪承受的張力、材質、熱處理方式,以及齒面精度,而不只是單價。
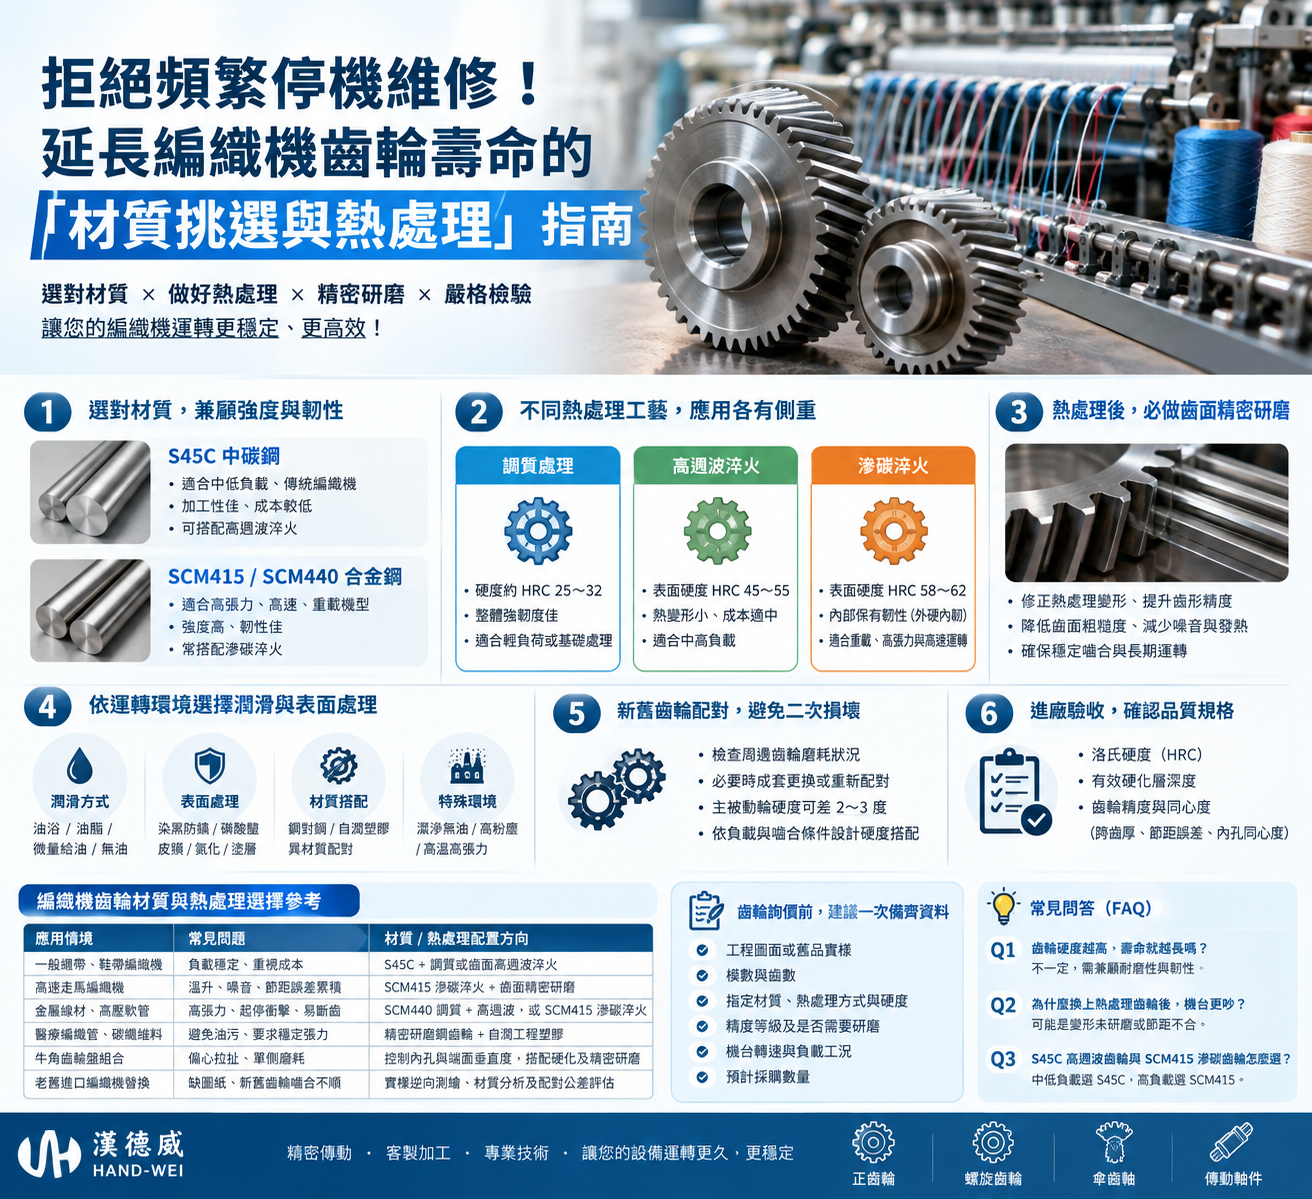
編織機齒輪選型,先確認六個條件
選型前建議逐項確認:
1. 編織物種類與張力,例如一般紗線、玻纖、金屬鋼絲或高壓軟管;
2. 基礎材質,評估 S45C、SCM415/SCM440 合金鋼或工程塑膠/複合材質;
3. 熱處理方式,選擇調質、高週波淬火或滲碳淬火;
4. 齒面加工精度,判斷是否需要熱處理後精密研磨;
5. 潤滑與環境條件,包括油浴、油脂、微量給油或無油運轉;
6. 齒輪嚙合配對及驗收要求,確認主、被動輪硬度配置,以及硬度、硬化層與精度報告。
資料越完整,越能避免做出「裝得上、卻用不久」的齒輪。
一、S45C 中碳鋼或 SCM415/SCM440 合金鋼?
一般中低轉速、低張力的傳統織帶或鞋帶編織機,負荷較平穩,常使用 S45C 中碳鋼,兼具加工性與成本效益。但高速走馬機、重載繩索編織機,以及加工不鏽鋼絲、銅線屏蔽網或車用高壓軟管的設備,長期承受高張力與起停瞬間的扭力衝擊,若仍使用不合適的普通中碳鋼,齒根可能因金屬疲勞產生裂紋,進而崩齒或斷齒。
高負載、高衝擊的機型可評估鉻鉬合金鋼,如 SCM415 或 SCM440。經適當熱處理後,合金鋼可兼顧強度與齒芯韌性,吸收急停或寸動時的衝擊。若原機台屬於高張力規格,不宜只為降低單顆零件成本而任意降級材質;仍應依實際負載、轉速、結構與加工要求選用。
二、高週波淬火與滲碳淬火,不能只看表面硬度
調質處理(淬火加高溫回火)可使齒輪整體具有較均勻的強韌度,常見硬度約 HRC 25~32,但齒面硬度較低,適合輕負荷用途,或作為後續表面硬化的基礎。高週波淬火常搭配 S45C 或 SCM440,透過感應加熱使齒面快速硬化,硬度約 HRC 45~55;其熱變形相對較小、成本適中,但硬化層不一定能沿齒根輪廓均勻分布,極限重載下的齒根抗彎能力需特別評估。
滲碳淬火常搭配低碳合金鋼 SCM415,將碳滲入表層後再淬火,表面硬度可達 HRC 58~62,內部齒芯則保有韌性,形成「外硬內韌」的特性,有助抵抗連續嚙合造成的齒面點蝕與高張力衝擊。不過滲碳製程較長,高溫也可能造成變形,通常需安排後續齒面研磨。並非所有齒輪都需要最高硬度,應依機台轉速、負載與使用條件選擇合適工藝。
三、熱處理後的齒面精密研磨,影響噪音與精度
齒輪淬火時,金屬組織變化可能造成體積膨脹與熱變形,使原本加工好的齒形、節距及同心度產生偏差。編織機底盤常有數十顆齒輪連續嚙合,單顆齒輪的微小誤差也可能累積,造成干涉、撞擊、發熱與異常磨耗。若只完成熱處理而沒有適當的後加工,齒輪即使表面夠硬,也未必能平穩運轉。
依精度需求進行熱處理後的內孔研磨與齒面精密研磨(Gear Grinding),可修正變形、降低齒面粗糙度,提升嚙合品質,讓傳動更安靜、溫升更穩定。詢價時不應只寫「SCM415 滲碳淬火齒輪」,而應明確列出硬度、有效硬化層深度、研磨需求與精度等級。例如可依設計要求註明 HRC 58~62、有效硬化層深 0.6~0.8 mm、熱處理後內孔與齒面研磨、精度 JIS 2 級;實際規格仍須依齒輪尺寸與工況確認。
四、運轉環境決定潤滑、表面處理與材質搭配
醫療級編織管、航太碳纖維或淺色織帶可能不容許潤滑油污染,因此現場可能採微量給油或乾式運轉;另一方面,紗線毛羽、漿料與金屬粉塵容易進入齒縫,形成磨料磨損。若無法大量給油冷卻,鋼對鋼齒輪也可能因摩擦生熱而膨脹、咬合。
可依環境評估兩類方案:其一是異材質配對,例如硬化鋼製主動輪搭配具自潤性的 MC Nylon、POM 或 PEEK 複合工程塑膠齒輪,以降低無油摩擦與噪音;其二是依需求採用染黑防鏽、磷酸鹽皮膜、氮化或低摩擦塗層,提升防鏽、抗咬合與耐磨能力。高速重載油浴區可評估 SCM415 滲碳淬火加齒面研磨;高張力金屬線材區需強化齒根;潔淨無油區可評估精密鋼齒輪與自潤塑膠齒輪搭配;高粉塵環境則應兼顧排屑空間與表面防護。
五、不要只換壞掉的齒輪:注意配對硬度與新舊混用
齒輪局部崩齒時,只替換損壞的零件看似省時省錢,卻可能讓機台噪音更大,甚至造成相鄰齒輪再次損壞。長期運轉的舊齒輪齒厚已變薄、齒形也可能磨耗變形;若直接裝入標準尺寸的新齒輪,兩者嚙合位置可能不合,形成點接觸與敲擊。因此維修時應檢查周邊齒輪的磨耗,必要時成套檢修,或請供應商依現場中心距與公差進行配對。
主、被動齒輪的硬度也可依設計安排差異,例如讓較難拆換的大齒輪或主軸齒輪硬度略高,容易更換的小齒輪或惰輪硬度略低約 HRC 2~3 度,或採一硬一軟配對。如此可將部分磨耗導向較易更換的零件,保護核心傳動部位;實際硬度差仍需依齒輪材質、負載及嚙合條件設計。
六、進廠驗收:確認硬度、硬化層與精度
齒輪外觀看似相同,內部硬化狀態與微米級公差卻可能不同。熱處理控制不當,可能造成硬化層過淺,研磨後耐磨層不足;也可能因過度滲碳而使齒頂脆化、容易崩角。對高速或關鍵設備,建議在打樣與量產前訂明檢驗規範,並於驗收時確認:
1. 洛氏硬度(HRC):確認齒面與齒芯硬度符合設計區間。
2. 有效硬化層深度:確認精密研磨後仍保有足夠耐磨層。
3. 齒輪精度與同心度:透過齒輪嚙合測試或三次元量測,確認跨齒厚(公法선長度)、節距誤差及內孔同心度符合組裝要求。
明確的檢驗標準有助維持批次品質一致,降低產線停機風險。
編織機齒輪材質與熱處理選擇參考
| 應用情境 | 常見問題 | 材質/熱處理配置方向 |
|---|---|---|
| 一般紡織繩帶、鞋帶編織機 | 負載較穩定、重視成本 | S45C+調質或齒面高週波淬火 |
| 高速走馬編織機、24 小時連續運轉 | 溫升、噪音、節距誤差累積 | SCM415 滲碳淬火+齒面精密研磨 |
| 金屬線材、高壓軟管編織機 | 高張力、起停衝擊、齒根易斷 | SCM440 調質+高週波,或評估 SCM415 滲碳淬火 |
| 醫療編織管、碳纖維複合材料 | 避免油污、要求穩定張力 | 精密研磨鋼齒輪+自潤工程塑膠,或評估無油表面處理 |
| 牛角齒輪盤組合 | 偏心拉扯、單側磨耗 | 控制內孔與端面垂直度,搭配硬化及精密研磨 |
| 老舊進口編織機替換 | 缺圖紙、新舊齒輪嚙合不順 | 實樣逆向測繪、材質分析及配對公差評估 |
齒輪詢價前,建議一次備齊資料
為縮短客製齒輪評估與報價時間,建議提供工程圖面或舊品實樣、模數與齒數、指定材質、熱處理方式與硬度、精度等級及是否需要齒面研磨、機台轉速與負載工況,以及預計採購數量。若舊機台沒有圖紙,也不清楚原材質或熱處理,可提供損壞齒輪實樣,並說明加工線材、運轉轉速、使用年限及損壞型態(磨平、偏磨或斷齒),讓供應端協助逆向測繪與材質升級評估。
常見問答(FAQ)
-
Q1:齒輪硬度越高,壽命就越長嗎?
不一定。硬度過高且回火不足,可能使金屬變脆,在高速起停或斷線卡死時容易脆裂。應依用途兼顧表面耐磨性與齒芯韌性,例如 SCM415 滲碳淬火可形成表面高硬度、內部保有韌性的結構,但仍需依設計規格驗證。
Q2:為什麼換上熱處理齒輪後,機台反而更吵?
可能是淬火熱變形未經齒面研磨修正,也可能是新齒輪與周邊已磨耗的舊齒輪節距不合。建議檢查齒形、同心度及嚙合狀態,必要時成套檢修或重新配對。
Q3:S45C 高週波齒輪與 SCM415 滲碳齒輪怎麼選?
S45C 高週波淬火製程較快、成本較親民,適合中低負載傳動;SCM415 滲碳淬火通常成本較高,且可能需要齒面精密研磨,但適合重視耐磨、抗疲勞與穩定嚙合的主傳動、高張力線材及連續高速運轉設備。最終仍應依負載、轉速、精度與維護條件評估。
穩定傳動,從材質與熱處理規格確認開始
對紡織機械廠、線材編織設備商與產線維運團隊而言,齒輪單價只是成本的一部分;提早磨耗、崩齒造成的拆機維修與停機損失,往往更值得關注。從負載評估、鋼材挑選、熱處理與硬化層深度,到熱處理後研磨及品質檢驗,每個環節都會影響編織機能否長期、高速且穩定運轉。
漢德威深耕精密機械傳動零件與客製化加工,提供精密正齒輪、螺旋齒輪、傘齒輪及傳動軸件的客製製造與逆向開發服務,可依工程圖面及 JIS/DIN 精度規範生產,並根據機台工況協助評估材質、熱處理與表面處理方案。無論是開發新一代高速編織設備,或替換進口機台齒輪,都可與漢德威技術團隊討論合適的傳動零件規格。


