

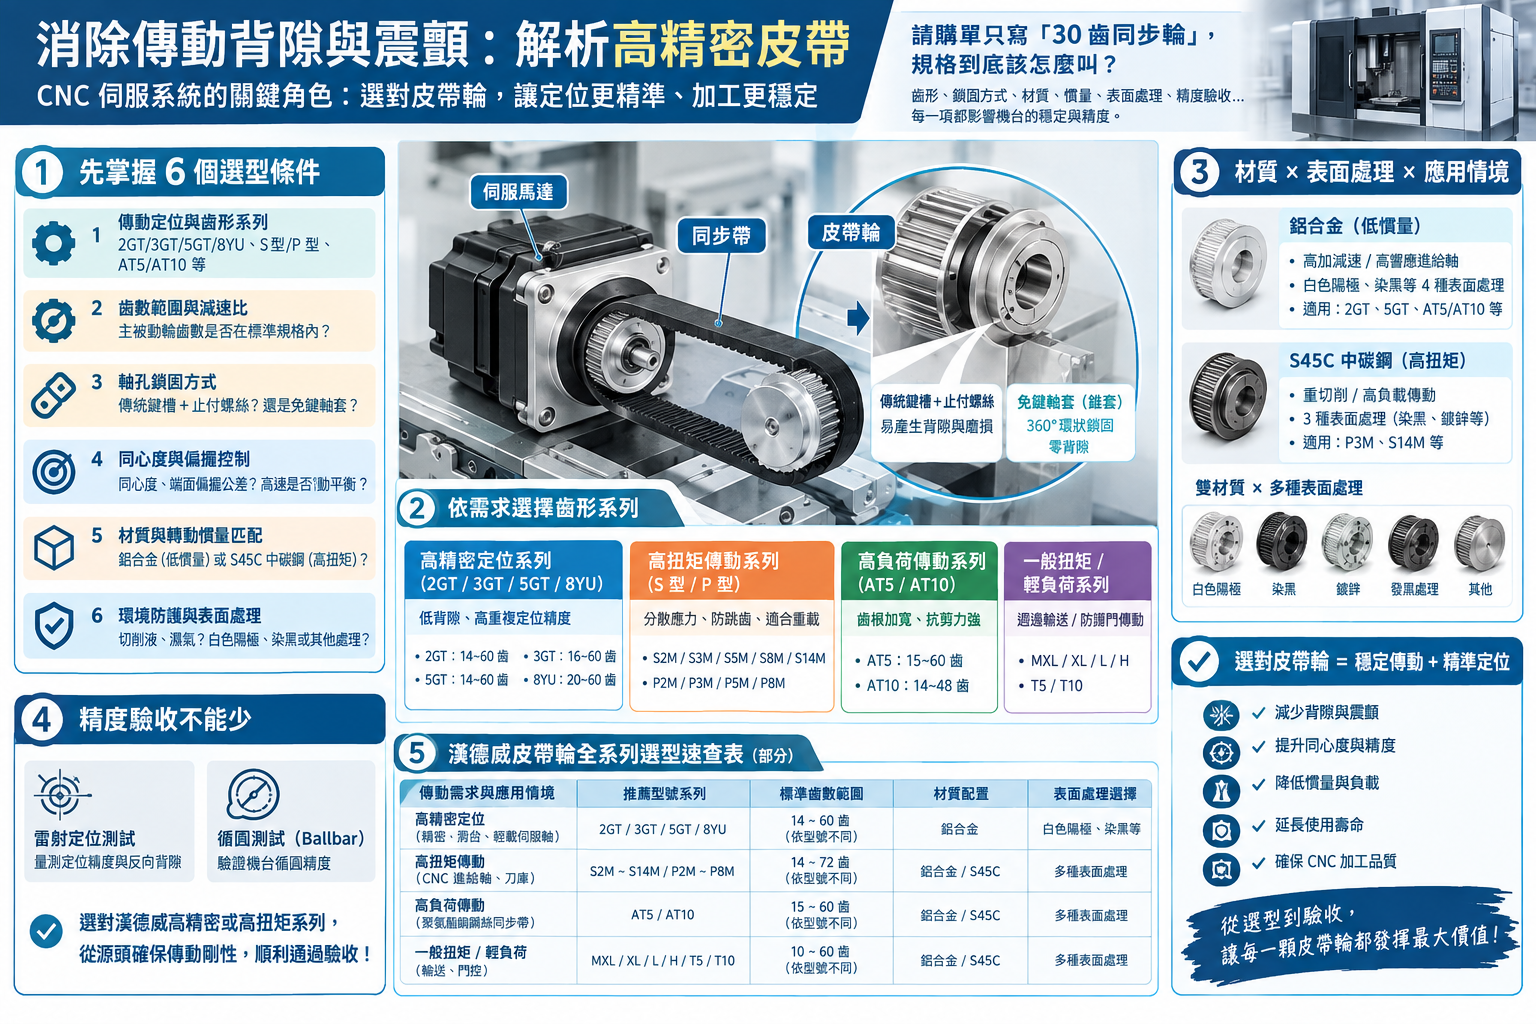
請購單只寫「30 齒同步輪」,規格到底該怎麼叫?
新機台進入組裝或產線 CNC 設備翻修時,工程端把零件表交給採購,上面寫著:「伺服馬達傳動用,採購 30 齒時規皮帶輪。」
接著問題就來了: 同樣是 5mm 節距,要叫高扭矩的 S5M、P5M,高精密定位的 5GT,還是高負荷的 AT5?若為重載軸向,該選 S8M、P8M 還是 S14M?材質要用鋁合金降低慣量,還是 S45C 中碳鋼?表面處理選白色陽極還是染黑?最後交機要測雷射定位精度,這顆皮帶輪的同心度與背隙到底能不能過關?
這是工具機與自動化設備採購最常碰到的狀況。如果只拿「幾齒、內孔多大」去詢價,卻沒確認齒形、鎖固方式、材質慣量與表面處理,往往等到試切時才發現工件出現震顫刀紋,或背隙超標必須拆機重工。
因此採購 CNC 伺服皮帶輪前,真正該問的不是單價,而是:這顆皮帶輪用在什麼定位需求、搭配哪種齒形、如何與馬達零間隙鎖固,以及最後要通過什麼標準的精度驗收。
⬛CNC 伺服馬達皮帶輪怎麼選?先掌握這 6 個條件
如果要快速判斷 CNC 伺服系統與自動化設備適用的皮帶輪規格,可以先從以下六個條件確認:
| 選型條件 | 設計與採購前要確認的問題 |
|---|---|
| 傳動定位與齒形系列 | 屬於高精密定位(2GT/3GT/5GT/8YU)、高扭矩傳動(S型/P型)還是高負荷傳動(AT5/AT10)? |
| 齒數範圍與減速比 | 主被動輪齒數是否落在標準規格內(如 10~40 齒、14~72 齒或 28~56 齒)?減速比為何? |
| 軸孔鎖固方式 | 採用傳統鍵槽+止付螺絲,還是搭配「免鍵軸套」消除正反轉衝擊背隙? |
| 同心度與偏擺控制 | 齒圈與內孔同心度、端面偏擺公差為何?高速軸是否需做動平衡校正? |
| 材質與轉動慣量匹配 | 選用「鋁合金」降低慣量,還是選用「S45C 中碳鋼」提升高扭矩剛性? |
| 環境防護與表面處理 | 現場是否有切削液與濕氣?需搭配白色陽極、染黑或其他表面處理方案? |
一、S5M、P5M、5GT 還是 AT5?先看「扭矩負載」與「定位精度」需求
皮帶輪選型最常遇到的第一個問題,就是「齒形系列怎麼選」。
在一般輔助機構或早期傳動設計中,常見英制梯形齒(如 MXL、XL、L、H)或公制輕負荷梯形齒(如 T5、T10),適用於一般扭矩傳動與輕負荷傳送。但在高加減速、高響應的 CNC 伺服系統與精密自動化設備中,傳統梯形齒在頻繁正反轉時容易產生齧合間隙(背隙)與應力集中。
以漢德威官網提供的皮帶輪產品線為例,針對伺服與自動化傳動共細分為五大應用等級:
- 高精密定位系列(2GT / 3GT / 5GT / 8YU):專為對「低背隙、高重複定位精度」有嚴苛要求的伺服機構設計。其圓弧齒廓能使皮帶齒與輪齒槽緊密貼合,減少換向空程:
- 同步輪-2GT(齒數 14~60)、同步輪-3GT(齒數 16~60):適合小型精密滑台與高響應輕載伺服軸。
- 同步輪-5GT(齒數 14~60)、同步輪-8YU(齒數 20~60):適合中大型 CNC 精密進給軸與高剛性定位機構。
- 高扭矩傳動系列(S 型與 P 型):採用高扭矩圓弧齒系設計,能均勻分散齒根應力、防止重載跳齒,是 CNC 工具機進給軸與刀庫傳動的主力規格:
- S 型系列:包含 皮帶輪-S2M(14~72 齒)、時規皮帶齒輪-S3M(14~72 齒)、同步輪-S5M(14~72 齒)、時規皮帶輪-S8M(18~72 齒),以及重負荷專用的 同步輪-S14M(28~56 齒)。
- P 型系列:包含 時規皮帶輪-P2M(14~60 齒)、時規皮帶輪-P3M(10~40 齒)、時規皮帶輪-P5M(12~72 齒) 與 時規皮帶輪-P8M(20~60 齒)。
- 高負荷傳動系列(AT5 / AT10):若機構採用聚氨酯(PU)鋼絲同步帶進行直線傳動,相較於輕負荷的 T5 / T10(12~60 齒),應優先選用齒根加寬、抗剪力更強的 時規皮帶輪-AT5(15~60 齒) 或 時規皮帶輪-AT10(14~48 齒)。
- 一般扭矩/輕負荷傳動系列:包含 MXL、XL、L、H 以及 T5 / T10,適合週邊輸送或防護門開關傳動。
二、傳統鍵槽還是免鍵鎖固?消除伺服正反轉背隙的關鍵
選對了高精密定位或高扭矩齒形後,為什麼運轉一段時間背隙仍變大?問題往往出在「內孔與馬達軸心的鎖固方式」。
在 CNC 加工機的進給軸中,伺服馬達每秒進行極高頻率的正反轉補間移動:
- 傳統鍵槽+止付螺絲的盲點:內孔加工鍵槽並搭配側邊止付螺絲固定,在頻繁正反轉衝擊下極易產生「微動磨損(Fretting)」,導致鍵槽間隙擴大,且單邊鎖緊容易造成偏心。
- 免鍵軸套(錐套)零背隙鎖固:針對高定位精度的 CNC 伺服軸,建議將皮帶輪內孔設計為精密通孔,搭配「免鍵軸套」進行 360 度環狀均勻抱緊,徹底消除鍵槽間隙,實現真正的「零背隙」傳遞並確保極佳的同心度。
三、同心度與偏擺決定表面刀紋
如果皮帶輪的齒圈外徑與內孔同心度不佳(徑向偏擺過大),或是端面垂直度不良(端面偏擺過大),裝上伺服馬達後會造成:
- 皮帶張力週期性忽緊忽鬆:傳動速比產生微幅波動,直接反映在加工工件表面,形成規律的「震顫刀紋(Chatter Marks)」。
- 高頻噪音與擋圈磨損:端面偏擺會讓皮帶在高速運轉時左右蛇行,摩擦兩側擋圈產生高頻異音。
- 加速耗損軸承:高轉速下的偏擺會產生離心力,長期拉扯伺服馬達與螺桿支撐座軸承。
因此,訂購時必須指定內孔精加工公差、材質與表面處理,確保同心度符合高精密標準。
四、材質、齒數與表面處理:慣量匹配與環境防鏽
- 高加減速、低慣量需求(優先選鋁合金):在高速定位或高響應進給軸中,選用鋁合金材質能降低轉動慣量。例如 時規皮帶輪-P2M 與 同步輪-2GT 採用鋁合金並搭配白色陽極處理;AT5 / AT10 亦採用鋁合金,提供 4 種表面處理選擇。
- 高扭力、重切削負載(優先選 S45C 中碳鋼):當傳動扭力極大或小齒數主動輪齒根應力集中時,需選用高強度的 S45C。例如 時規皮帶輪-P3M 全系列採用 S45C 搭配 3 種表面處理;重載 同步輪-S14M 則採用 S45C 並可選擇染黑處理。
- 雙材質與多種表面處理彈性:如高扭矩 S2M~S8M、P5M,以及輕負荷 MXL、XL、L、H、T5、T10,皆同時提供鋁合金與 S45C 兩種材質及多達 5 種表面處理選擇,工程師可靈活調配以對應切削液環境。
五、兩端齒數比、擋圈與皮帶規格相容性
- 確認標準齒數區間:優先在標準齒數範圍內配置減速比(例如 XL、L 為 10~34 齒,P3M 為 10~40 齒),能縮短交期並降低客製成本。
- 確認擋圈配置:高速正反轉機構必須仰賴兩側擋圈防止皮帶脫落。
- 確認皮帶相容性:搭配完全對應齒形的同步皮帶,並保留適當的中心距張力調整裕度。
六、雷射定位與循圓測試驗收
對 CNC 工具機與自動化設備而言,組立完成後必須通過雷射干涉儀(量測定位精度與反向背隙)與球桿儀(Ballbar 循圓測試)驗證。選用漢德威的「高精密定位系列(2GT/3GT/5GT/8YU)」或「高扭矩傳動系列(S2M~S14M / P2M~P8M)」,能從源頭確保傳動剛性,順利通過驗收。
⬛實務落地與工具化整理
工具一:漢德威皮帶輪全系列選型速查表
| 傳動需求與設備情境 | 漢德威推薦型號系列 | 標準齒數範圍 | 材質配置 | 表面處理選擇 |
|---|---|---|---|---|
| 高精密定位 (精密滑台、輕載伺服軸) | 同步輪-2GT | 14 ~ 60 齒 | 鋁合金 | 白色陽極 |
| 高精密定位 (CNC 進給軸、定位機構) | 同步輪-3GT / 5GT / 8YU | 3GT: 16~60 / 5GT: 14~60 / 8YU: 20~60 齒 | 鋁合金 / S45C | 2 種表面處理 |
| 高扭矩傳動 (CNC 進給軸、刀庫傳動) | 皮帶輪-S2M ~ S8M | S2M~S5M: 14~72 / S8M: 18~72 齒 | 鋁合金 / S45C | 5 種表面處理 |
| 高扭矩重負荷 (大型 CNC 主軸、重載機構) | 同步輪-S14M | 28 ~ 56 齒 | S45C | 可選擇染黑 |
| 高扭矩傳動(P 型) (高剛性伺服傳動) | 時規皮帶輪-P2M ~ P8M | P2M:14~60 / P3M:10~40 / P5M:12~72 / P8M:20~60 | 鋁合金 / S45C | 3 至 5 種選擇 |
| 高負荷傳送 (長行程重載直線滑台) | 時規皮帶輪-AT5 / AT10 | AT5: 15~60 / AT10: 14~48 齒 | 鋁合金 | 4 種表面處理 |
| 輕負荷傳送 (週邊輸送、防護門) | T5 / T10 / MXL / XL / L / H | T5/T10: 12~60 / MXL: 14~72 / XL/L: 10~34 | 鋁合金 / S45C | 5 種表面處理 |
工具二:詢價建議資料
向漢德威詢價時,建議準備好以下資訊以加速確認:
1. 型號系列:如 S5M、P5M、5GT 或 AT5。
2. 齒數與皮帶寬度。
3. 內孔徑與軸孔固定方式:傳統鍵槽或指定免鍵軸套。
4. 材質與表面處理需求:鋁合金或 S45C。
5. 圖面或實物照片:若為舊機翻修或客製規格,附上 CAD / PDF 圖面可最快速完成報價。
⬛常見問答(FAQ)
Q1:同樣是 5mm 節距,S5M、P5M、5GT、T5 與 AT5 該怎麼選?
應依「定位精度要求」與「扭矩負載大小」決定:高精密定位選 5GT;CNC 進給軸與高扭力傳動選 S5M 或 P5M;直線高負荷傳送選 AT5,輕負荷選 T5。不同系列齒形互不相容,需與皮帶嚴格對應。
Q2:皮帶輪材質選「鋁合金」還是「S45C 中碳鋼」比較好?
高加減速、追求輕量化的定位軸適合選用鋁合金(如 2GT、P2M、AT5);高扭力衝擊、重負荷或小齒數主動輪適合選用 S45C(如 S14M、P3M)。漢德威多數主力系列皆同時提供兩種材質供彈性配置。
Q3:CNC 加工環境有切削液與水氣,表面處理怎麼選?
鋁合金材質可選白色陽極(如 2GT、P2M);S45C 材質可選染黑(如 S14M);多數系列更提供高達 5 種表面處理選擇,可依機台環境彈性指定防鏽方案。
⬛結語
對工具機製造商、自動化設備研發與廠務採購而言,皮帶輪的價格固然重要,但真正影響成本與交期的,往往是規格選錯之後產生的背隙、表面刀紋與拆機重工。
從高精密定位(2GT / 3GT / 5GT / 8YU)、高扭矩傳動(S2M ~ S14M / P2M ~ P8M)、高負荷傳動(AT5 / AT10)到一般扭矩與輕負荷(MXL / XL / L / H / T5 / T10),每一項齒數配置、材質與表面處理,都應該在下單前完整確認。
漢德威自動化科技目前提供全系列時規皮帶輪、時規皮帶齒輪與高精密同步輪,涵蓋 10 齒至 72 齒完整規格、鋁合金與 S45C 材質,以及多達 5 種專業表面處理方案,可依工程圖面與 CNC 伺服運轉條件協助研發與採購端快速確認最適合的產品規格。網站產品線亦涵蓋免鍵軸套、聯軸器等多項精密機械傳動元件,可作為設備製造端一站式選型與採購的可靠來源。
(實際產品規格、孔徑追加工公差及工程驗收條件,仍應以漢德威個別產品型錄、工程圖說與契約規範為準。)
二、 技術原理與標準來源引述(可作技術背書依據)
若文章需在文末加註技術規範或引述標準來源,可參考以下國際規範與工程手冊:
齒形標準與嚙合理論
- ISO 5296 / ISO 13050(Curvilinear toothed synchronous belt drive systems 圓弧齒同步帶傳動系統標準):定義了圓弧齒(Curvilinear)在應力分佈與低背隙傳動之規範。
- Gates Corporation Technical Guide(蓋茨皮帶技術手冊):GT/PowerGrip 系列齒廓在降低齒隙(Tooth clearance/backlash)與消除換向死區的技術論證。
- Bando / Mitsuboshi STPD Specification(STS/S 型圓弧齒規範):S2M~S14M 圓弧齒形消除應力集中、抗跳齒(Anti-jumping)的高扭矩傳遞基準。
軸孔鎖固與剛性連接
- DIN 6885 / JIS B 1301(鍵與鍵槽公差標準):說明鍵槽與平鍵在交變扭矩(Alternating Torque)下的配合極限與間隙擴大機制。
- 免鍵軸套錐面摩擦傳動原理(Friction-locked Shaft-Hub Connections):依據 DIN 7190 等過盈配合計算規範,證明 360 度均勻膨脹抱緊可消除衝擊反向背隙。
機台驗收與動態精度測試
- ISO 230-2(工具機幾何精度與定位精度的測定):雷射干涉儀量測直線軸定位精度(Linear Positioning)與反向差值(Backlash / Reversal Error)的國際標準。
- ISO 230-4(數控工具機圓弧運動測試):球桿儀(QC20 Ballbar)循圓測試,專門偵測軸向反向突跳(Reversal Spikes)、伺服匹配與機構背隙。


