
新しく交換したギアが3ヶ月も持たない、その原因はどこにあるのか?
生産ラインの出荷に追われている最中、高速製紐機から突然耳障りな異音が発生し、そのまま糸が切れて停止してしまった。メンテナンススタッフがシャーシを分解してみると、交換して3ヶ月も経っていないギアが激しい摩耗を起こしており、歯元から破断している箇所もあった。しかし、発注書には「サンプル通りの加工、表面硬化処理」としか記載されていなかった。高周波焼入れと浸炭焼入れのどちらを採用すべきか?硬化層の深さは十分か?高張力負荷の下で、S45C中碳鋼(中炭素鋼)は衝撃に耐えられるのか?熱処理後に歯面研磨は行われたのか?
このような問題は、単なる寸法加工のズレではなく、調達時に価格ばかりを比較し、サンプル通りに製作したものの、機械の負荷、鋼材の等級、熱処理の仕様を確認していなかったことが原因である場合がほとんどである。ギアの仕様が不適切であれば、軽度であれば騒音やバックラッシュの増大、糸切れを引き起こし、重度であれば歯欠けや駆動系全体の破損を招き、部品代で節約できたはずの費用が、停止および分解メンテナンスのコストへと変わってしまう。調達時には単価だけでなく、ギアが受ける張力、材質、熱処理方法、そして歯面精度を事前に確認する必要がある。
製紐機ギアの型式選定、まず確認すべき6つの条件
選定を行う前に、以下の項目を順に確認することを推奨する:
1. 編組物の種類と張力:一般的な糸、ガラス繊維、金属ワイヤー、高圧ホースなど。
2. 基礎材質:S45C、SCM415/SCM440合金鋼、またはエンジニアリングプラスチック/複合材料の評価。
3. 熱処理方法:調質、高周波焼入れ、または浸炭焼入れの選択。
4. 歯面加工精度:熱処理後の精密研磨が必要かどうかの判断。
5. 潤滑と環境条件:油浴、グリース、微量給油、または無給油運転。
6. ギアの噛み合いペアリングと受入検査要件:駆動輪・従動輪の硬度配分の確認、ならびに硬度、硬化層、精度に関するレポートの確認。
情報が詳細であればあるほど、「取り付けはできるが長持ちしない」というギアの失敗を防ぐことができる。
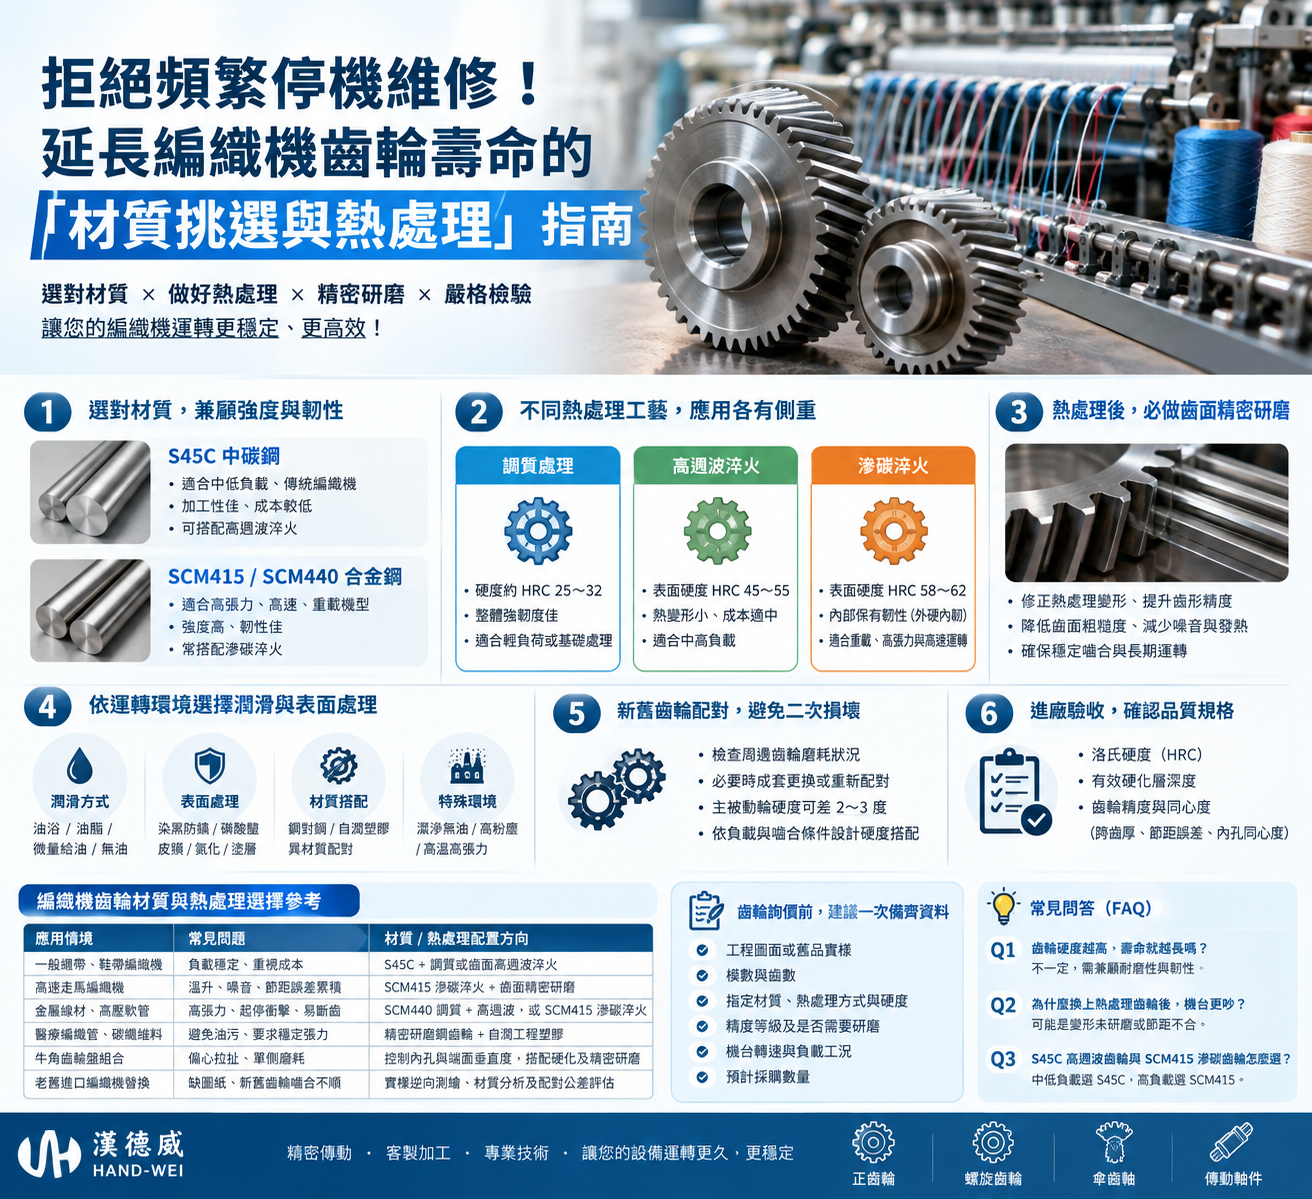
一、S45C中炭素鋼か、それとも SCM415/SCM440合金鋼か?
一般的な中低速・低張力の伝統的なリボンや靴紐の編組機は負荷が比較的安定しており、加工性とコストパフォーマンスを兼ね備えた S45C中炭素鋼がよく使用される。しかし、高速のマーキング機(走馬機)、重荷重のロープ編組機、およびステンレス線・銅線シールドメッシュ・自動車用高圧ホースを加工する設備では、長期にわたり高張力や起動・停止瞬間のトルク衝撃に耐える必要がある。ここで不適切な普通の中炭素鋼を使い続けた場合、金属疲労によって歯元に亀裂が生じ、やがて歯欠けや歯の破断につながる。
高負荷・高衝撃の機種については、SCM415やSCM440などのクロムモリブデン合金鋼の採用を検討するとよい。適切な熱処理を施すことで、合金鋼は強度と歯芯の靭性を両立させ、急停止やインチング(寸動)時の衝撃を吸収することができる。元の機械が高張力仕様である場合、単に部品1個あたりのコストを下げるために安易に材質をダウングレードすべきではなく、実際の負荷、回転数、構造、加工要件に応じて選定すべきである。
二、高周波焼入れと浸炭焼入れ:表面硬度だけで判断してはならない
調質処理(焼入れと高温焼き戻し)を行うことで、ギア全体に均一な強度と靭性を持たせることができる。一般的な硬度は HRC 25〜32 程度であるが、歯面硬度はやや低いため、軽負荷用途や、後続の表面硬化の下地として適している。
高周波焼入れは S45C または SCM440 と組み合わせて使用されることが多く、誘導加熱によって歯面を急速に硬化させる。硬度は HRC 45〜55 程度であり、熱変形が比較的少なくコストも適度であるが、硬化層が歯元の輪郭に沿って均一に分布するとは限らないため、限界を超える重荷重下での歯元曲げ耐性については特別に評価する必要がある。
浸炭焼入れは低炭素合金鋼の SCM415 と組み合わせることが多く、表層に炭素を浸透させた後に焼入れを行うことで、表面硬度は HRC 58〜62 に達し、内部の歯芯は靭性を維持するという「外硬内靭」の特性を形成する。これにより、連続的な噛み合いによって生じる歯面のピッチング(剥離)や高張力衝撃への抵抗力を高めることができる。ただし、浸炭プロセスは時間が長く、高温により変形が生じる可能性もあるため、通常は後工程として歯面研磨が手配される。すべてのギアに最高硬度が必要なわけではなく、機械の回転数、負荷、使用条件に応じて適切な工法を選択すべきである。
三、熱処理後の歯面精密研磨が、騒音と精度を左右する
ギアの焼入れ時に金属組織が変化すると、体積膨張や熱変形を引き起こし、あらかじめ加工されていた歯形、ピッチ、同心度に偏差が生じる場合がある。製紐機のシャーシには数十個のギアが連続して噛み合っていることが多く、1個のギアのわずかな誤差でも蓄積され、干渉、衝撃、発熱、異常摩耗を引き起こすおそれがある。熱処理を終えただけで適切な後加工を行わなければ、たとえ表面が十分に硬くても、滑らかに稼働するとは限らない。
精度要求に応じて熱処理後の内径研磨および歯面精密研磨(ギアグラインディング)を実施することで、変形を修正し、歯面の粗度を低減し、噛み合い品質を向上させることができる。これにより、駆動音がより静かになり、温度上昇も安定する。見積もりを依頼する際は、単に「SCM415 浸炭焼入れギア」と記載するのではなく、硬度、有効硬化層深さ、研磨の有無、精度等級を明確に記載すべきである。例えば、設計要件に応じて「HRC 58〜62、有効硬化層深さ 0.6〜0.8 mm、熱処理後の内径および歯面研磨、JIS 2級精度」と明記する。ただし、実際の仕様はギアの寸法や稼働条件に応じて確認する必要がある。
四、稼働環境が潤滑、表面処理、材質の組み合わせを決定する
医療用編組チューブ、航空宇宙用炭素繊維、または淡色のリボンなどでは、潤滑油による汚染が許容されない場合があるため、現場では微量給油やドライ運転が採用されることがある。一方で、糸の毛羽立ち、サイジング剤(糊料)、金属粉塵などが歯の隙間に侵入しやすく、アブレシブ摩耗(摩擦摩耗)を引き起こしやすい。大量の給油による冷却ができない場合、鋼と鋼のギアは摩擦熱により膨張し、焼き付きを起こすおそれがある。
環境に応じて以下の2つの方向性を検討できる:
1. 異材質の組み合わせ:例えば、硬化鋼製の駆動輪と自己潤滑性を持つ MCナイロン、POM、または PEEK などのエンジニアリングプラスチック製ギアを組み合わせることで、無給油時の摩擦や騒音を低減する。
2. 表面処理の活用:必要に応じて黒染め防錆、リン酸塩皮膜、窒化処理、または低摩擦コーティングを採用し、防錆性、耐焼き付き性、耐摩耗性を向上させる。
高速・重荷重のオイルバス環境では「SCM415 浸炭焼入れ+歯面精密研磨」、高張力金属ワイヤー環境では「歯元の強化」、クリーンで無給油の環境では「精密鋼製ギアと自己潤滑プラスチックギアの組み合わせ」、高粉塵環境では「切屑の排出スペースと表面保護の両立」をそれぞれ検討すべきである。
五、壊れたギアだけを交換しない:ペアリングの硬度と新旧混用に注意
ギアの一部が欠けた際、破損した部品だけを交換するのは時間と費用の節約になるように思えるが、かえって機械の騒音を大きくし、隣接するギアを再び破損させる原因になりかねない。長期稼働した古いギアは歯厚がすでに薄くなっており、歯形も摩耗して変形している可能性がある。そこに標準寸法のエタロン(新品)ギアをそのまま組み込むと、両者の噛み合い位置が合わず、点接触や打撃音を発生させる原因となる。したがって、メンテナンス時には周辺ギアの摩耗状態を点検し、必要に応じて一式をオーバーホールするか、サプライヤーに現場の中心間距離や公差に合わせたペアリングを依頼すべきである。
駆動輪と従動輪の硬度を設計によって変えることも有効である。例えば、取り外しや交換が難しい大型ギアや主軸ギアの硬度をやや高くし、交換が容易な小型ギアやアイドラーギアの硬度を HRC 2〜3 度ほど低くする、あるいは「硬いものと柔らかいもの」の組み合わせを採用する。これにより、摩耗の一部を交換しやすい部品へと誘導し、核心となる駆動部を保護することができる。ただし、実際の硬度差はギアの材質、負荷、噛み合い条件に基づいて設計する必要がある。
六、受入検査:硬度、硬化層、精度の確認
ギアの外観は一見して同じように見えても、内部の硬化状態やミクロン単位の公差には違いがある。熱処理のコントロールが不適切である場合、硬化層が浅すぎて研磨後の耐摩耗層が不足したり、過度な浸炭によって歯先が脆くなり、角が欠けやすくなったりする。高速回転する設備や重要な設備に対しては、試作品および量産の前に検査仕様を明確に取り決め、納品時の受入検査で以下を確認することを推奨する:
1. ロックウェル硬度(HRC):歯面および歯芯の硬度が設計範囲内にあることを確認する。
2. 有効硬化層深さ:精密研磨後も十分な耐摩耗層が保持されていることを確認する。
3. ギア精度と同心度:ギアの噛み合い試験や三次元測定機を活用し、歯厚の公差(法線長)、ピッチ誤差、内径の同心度が組立要件を満たしていることを確認する。
明確な検査基準は、ロットごとの品質の一貫性を維持し、生産ラインの停止リスクを低減するのに役立つ。
製紐機ギアの材質および熱処理選定の参考
| 応用シーン | よくある課題 | 材質/熱処理の構成方向 |
| 一般的な織物リボン、靴紐の編組機 | 負荷が比較的安定、コスト重視 | S45C + 調質 または 歯面高周波焼入れ |
| 高速マーキング(走馬)編組機、24時間連続稼働 | 温度上昇、騒音、ピッチ誤差の蓄積 | SCM415 浸炭焼入れ + 歯面精密研磨 |
| 金属ワイヤー、高圧ホース編組機 | 高張力、起動・停止時の衝撃、歯元が折れやすい | SCM440 調質 + 高周波、または SCM415 浸炭焼入れの検討 |
| 医療用編組チューブ、炭素繊維複合材料 | 油汚染の回避、安定した張力が必須 | 精密研磨鋼製ギア + 自己潤滑エンジニアリングプラスチック、または無給油表面処理の検討 |
| ホーンギア(牛角齒輪盤)の組み合わせ | 偏心による引っ張り、片側の偏摩耗 | 内径と端面の直角度を制御、硬化および精密研磨を併用 |
| 古い外国製編組機の交換 | 図面なし、新旧ギアの噛み合い不良 | 実サンプルのリバースエンジニアリング測定、材質分析および嵌合公差の評価 |
ギアの見積もり前に、あらかじめ準備しておきたい情報
カスタムギアの評価および見積もり時間を短縮するため、以下の情報の提供を推奨する:
-
設計図面、または古い現物サンプル
-
モジュール(M)および歯数
-
指定材質、熱処理方法、硬度
-
精度等級、および歯面研磨の必要性
-
機械の回転数と負荷の稼働条件
-
予定調達数量
もし古い機械に図面がなく、元の材質や熱処理が不明な場合でも、破損したギアのサンプルを提供し、加工しているワイヤーの種類、稼働時の回転数、使用年数、破損形態(摩耗、偏摩耗、歯の破断など)を説明していただければ、サプライヤー側でリバースエンジニアリングによる測定や材質のアップグレード評価をサポートすることが可能である。
安定した駆動は、材質と熱処理仕様の確認から始まる
繊維機械メーカー、ワイヤー編組設備メーカー、そして生産ラインの保全チームにとって、ギアの単価はコストの一部に過ぎない。早期の摩耗や歯欠けによって引き起こされる分解メンテナンスや稼働停止の損失こそ、より注視すべき問題である。負荷の評価、鋼材の選定、熱処理と硬化層の深さ、熱処理後の研磨から品質検査に至るまで、すべてのプロセスが製紐機が長期間にわたり高速かつ安定して稼働できるかどうかに影響を与える。
漢徳威は、精密機械の駆動部品およびカスタム加工に深く根ざし、精密平歯車、ヘリカルギア、傘歯車(ベベルギア)、駆動軸部品の受託製造およびリバース開発サービスを提供している。エンジニアリング図面および JIS/DIN 精度規格に準拠した生産に対応可能であり、機械の稼働状況に応じて材質、熱処理、表面処理プランの選定をサポートする。次世代の高速編組設備の開発であっても、海外製機械のギア交換であっても、駆動部品の適切な仕様について技術チームへ気軽にご相談いただきたい。


