
刚换上的齿轮撑不到三个月,问题出在哪?
产线正赶着出货,高速编织机却突然传出刺耳异音,接着断线停机。维修人员拆开底盘,发现换不到三个月的齿轮已严重磨耗,甚至从齿根断裂;采购单上却只写着「依实样加工、表面加硬」。究竟采用高周波还是渗碳淬火?硬化层是否足够?高张力负载下,S45C 中碳钢能否承受冲击?热处理后是否进行齿面研磨?
这类问题通常不只是尺寸加工失准,而是采购时只比价、照样品制作,却未确认机台负载、钢材等级与热处理规范。齿轮规格不合,轻则噪音与背隙增加、造成断纱;重则崩齿并损坏整组传动机构,让省下的零件费用转成停机与拆机维修成本。采购时应先确认齿轮承受的张力、材质、热处理方式,以及齿面精度,而不只是单价。
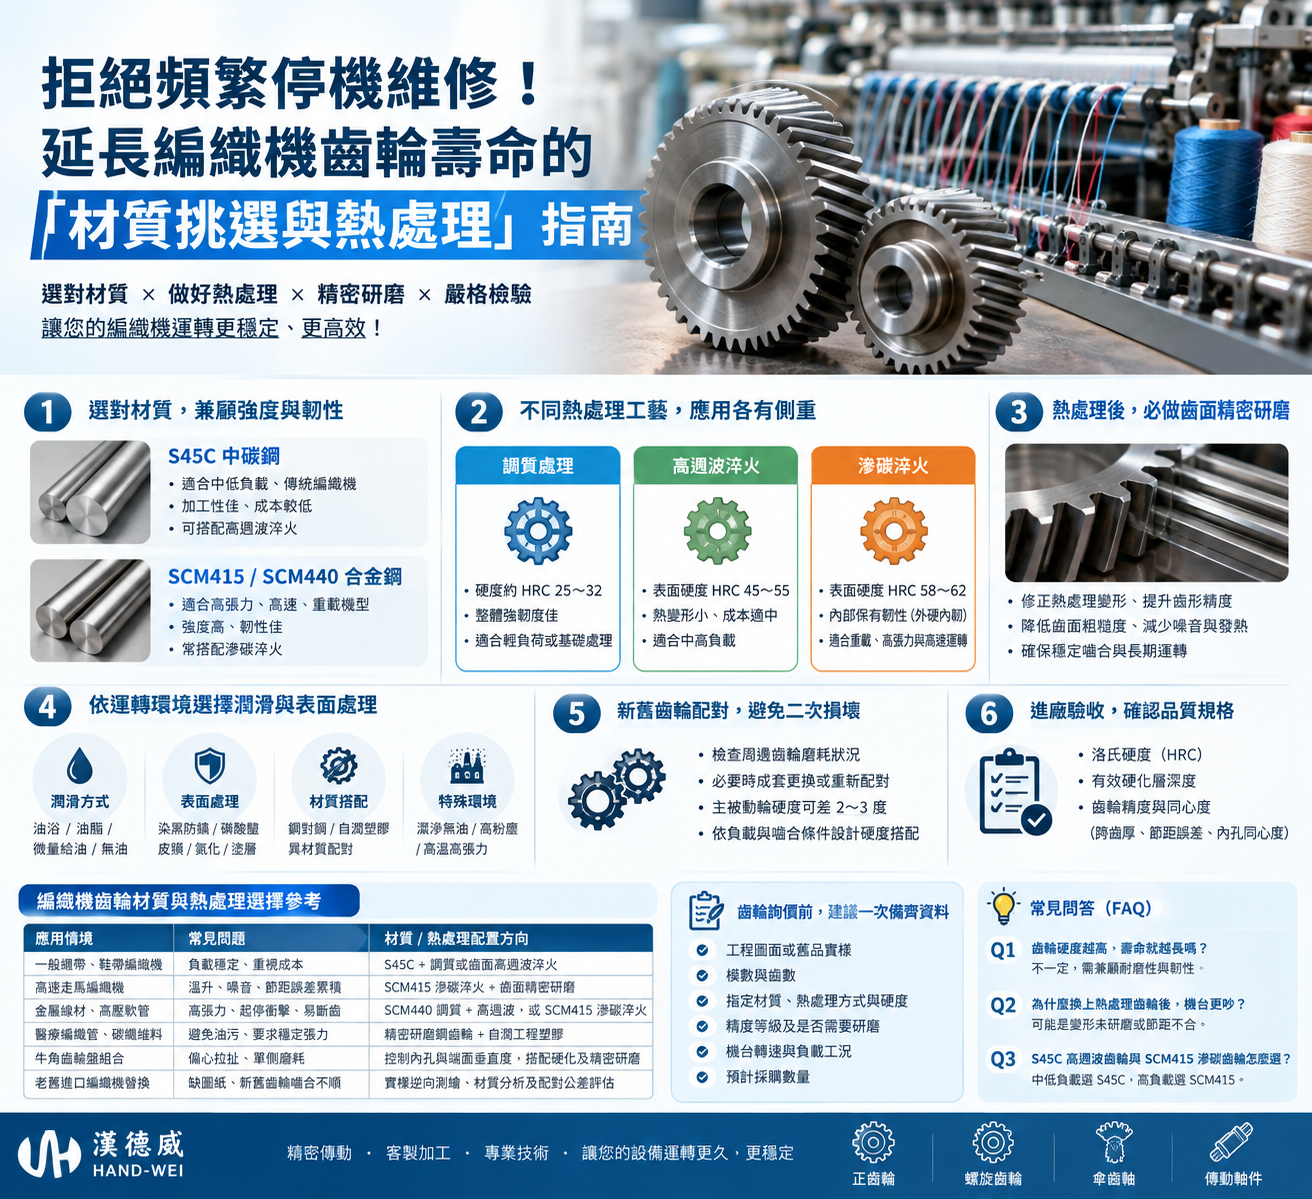
编织机齿轮选型,先确认六个条件
选型前建议逐项确认:
1. 编织物种类与张力,例如一般纱线、玻纤、金属钢丝或高压软管;
2. 基础材质,评估 S45C、SCM415/SCM440 合金钢或工程塑料/复合材质;
3. 热处理方式,选择调质、高周波淬火或渗碳淬火;
4. 齿面加工精度,判断是否需要热处理后精密研磨;
5. 润滑与环境条件,包括油浴、油脂、微量给油或无油运转;
6. 齿轮啮合配对及验收要求,确认主、被动轮硬度配置,以及硬度、硬化层与精度报告。
数据越完整,越能避免做出「装得上、却用不久」的齿轮。
一、S45C 中碳钢或 SCM415/SCM440 合金钢?
一般中低转速、低张力的传统织带或鞋带编织机,负荷较平稳,常使用 S45C 中碳钢,兼具加工性与成本效益。但高速走马机、重载绳索编织机,以及加工不锈钢丝、铜线屏蔽网或车用高压软管的设备,长期承受高张力与起停瞬间的扭力冲击,若仍使用不合适的普通中碳钢,齿根可能因金属疲劳产生裂纹,进而崩齿或断齿。
高负载、高冲击的机型可评估铬钼合金钢,如 SCM415 或 SCM440。经适当热处理后,合金钢可兼顾强度与齿芯韧性,吸收急停或寸动时的冲击。若原机台属于高张力规格,不宜只为降低单颗零件成本而任意降级材质;仍应依实际负载、转速、结构与加工要求选用。
二、高周波淬火与渗碳淬火,不能只看表面硬度
调质处理(淬火加高温回火)可使齿轮整体具有较均匀的强韧度,常见硬度约 HRC 25~32,但齿面硬度较低,适合轻负荷用途,或作为后续表面硬化的基础。高周波淬火常搭配 S45C 或 SCM440,透过感应加热使齿面快速硬化,硬度约 HRC 45~55;其热变形相对较小、成本适中,但硬化层不一定能沿齿根轮廓均匀分布,极限重载下的齿根抗弯能力需特别评估。
渗碳淬火常搭配低碳合金钢 SCM415,将碳渗入表层后再淬火,表面硬度可达 HRC 58~62,内部齿芯则保有韧性,形成「外硬内韧」的特性,有助抵抗连续啮合造成的齿面点蚀与高张力冲击。不过渗碳制程较长,高温也可能造成变形,通常需安排后续齿面研磨。并非所有齿轮都需要最高硬度,应依机台转速、负载与使用条件选择合适工艺。
三、热处理后的齿面精密研磨,影响噪音与精度
齿轮淬火时,金属组织变化可能造成体积膨胀与热变形,使原本加工好的齿形、节距及同心度产生偏差。编织机底盘常有数十颗齿轮连续啮合,单颗齿轮的微小误差也可能累积,造成干涉、撞击、发热与异常磨耗。若只完成热处理而没有适当的后加工,齿轮即使表面够硬,也未必能平稳运转。
依精度需求进行热处理后的内孔研磨与齿面精密研磨(Gear Grinding),可修正变形、降低齿面粗糙度,提升啮合质量,让传动更安静、温升更稳定。询价时不应只写「SCM415 渗碳淬火齿轮」,而应明确列出硬度、有效硬化层深度、研磨需求与精度等级。例如可依设计要求注明 HRC 58~62、有效硬化层深 0.6~0.8 mm、热处理后内孔与齿面研磨、精度 JIS 2 级;实际规格仍须依齿轮尺寸与工况确认。
四、运转环境决定润滑、表面处理与材质搭配
医疗级编织管、航天碳纤维或浅色织带可能不容许润滑油污染,因此现场可能采微量给油或干式运转;另一方面,纱线毛羽、浆料与金属粉尘容易进入齿缝,形成磨料磨损。若无法大量给油冷却,钢对钢齿轮也可能因摩擦生热而膨胀、咬合。
可依环境评估两类方案:其一是异材质配对,例如硬化钢制主动轮搭配具自润性的 MC Nylon、POM 或 PEEK 复合工程塑料齿轮,以降低无油摩擦与噪音;其二是依需求采用染黑防锈、磷酸盐皮膜、氮化或低摩擦涂层,提升防锈、抗咬合与耐磨能力。高速重载油浴区可评估 SCM415 渗碳淬火加齿面研磨;高张力金属线材区需强化齿根;洁净无油区可评估精密钢齿轮与自润塑料齿轮搭配;高粉尘环境则应兼顾排屑空间与表面防护。
五、不要只换坏掉的齿轮:注意配对硬度与新旧混用
齿轮局部崩齿时,只替换损坏的零件看似省时省钱,却可能让机台噪音更大,甚至造成相邻齿轮再次损坏。长期运转的旧齿轮齿厚已变薄、齿形也可能磨耗变形;若直接装入标准尺寸的新齿轮,两者啮合位置可能不合,形成点接触与敲击。因此维修时应检查周边齿轮的磨耗,必要时成套检修,或请供货商依现场中心距与公差进行配对。
主、被动齿轮的硬度也可依设计安排差异,例如让较难拆换的大齿轮或主轴齿轮硬度略高,容易更换的小齿轮或惰轮硬度略低约 HRC 2~3 度,或采一硬一软配对。如此可将部分磨耗导向较易更换的零件,保护核心传动部位;实际硬度差仍需依齿轮材质、负载及啮合条件设计。
六、进厂验收:确认硬度、硬化层与精度
齿轮外观看似相同,内部硬化状态与微米级公差却可能不同。热处理控制不当,可能造成硬化层过浅,研磨后耐磨层不足;也可能因过度渗碳而使齿顶脆化、容易崩角。对高速或关键设备,建议在打样与量产前订明检验规范,并于验收时确认:
1. 洛氏硬度(HRC):确认齿面与齿芯硬度符合设计区间。
2. 有效硬化层深度:确认精密研磨后仍保有足够耐磨层。
3. 齿轮精度与同心度:透过齿轮啮合测试或三次元量测,确认跨齿厚(公法线长度)、节距误差及内孔同心度符合组装要求。
明确的检验标准有助维持批次质量一致,降低产线停机风险。
编织机齿轮材质与热处理选择参考
| 应用情境 | 常见问题 | 材质/热处理配置方向 |
|---|---|---|
| 一般纺织绳带、鞋带编织机 | 负载较稳定、重视成本 | S45C+调质或齿面高周波淬火 |
| 高速走马编织机、24 小时连续运转 | 温升、噪音、节距误差累积 | SCM415 渗碳淬火+齿面精密研磨 |
| 金属线材、高压软管编织机 | 高张力、起停冲击、齿根易断 | SCM440 调质+高周波,或评估 SCM415 渗碳淬火 |
| 医疗编织管、碳纤维复合材料 | 避免油污、要求稳定张力 | 精密研磨钢齿轮+自润工程塑料,或评估无油表面处理 |
| 牛角齿轮盘组合 | 偏心拉扯、单侧磨耗 | 控制内孔与端面垂直度,搭配硬化及精密研磨 |
| 老旧进口编织机替换 | 缺图纸、新旧齿轮啮合不顺 | 实样逆向测绘、材质分析及配对公差评估 |
齿轮询价前,建议一次备齐数据
为缩短客制齿轮评估与报价时间,建议提供工程图面或旧品实样、模数与齿数、指定材质、热处理方式与硬度、精度等级及是否需要齿面研磨、机台转速与负载工况,以及预计采购数量。若旧机台没有图纸,也不清楚原材质或热处理,可提供损坏齿轮实样,并说明加工线材、运转转速、使用年限及损坏型态(磨平、偏磨或断齿),让供应端协助逆向测绘与材质升级评估。
常见问答(FAQ)
-
Q1:齿轮硬度越高,寿命就越长吗?
不一定。硬度过高且回火不足,可能使金属变脆,在高速起停或断线卡死时容易脆裂。应依用途兼顾表面耐磨性与齿芯韧性,例如 SCM415 渗碳淬火可形成表面高硬度、内部保有韧性的结构,但仍需依设计规格验证。
Q2:为什么换上热处理齿轮后,机台反而更吵?
可能是淬火热变形未经齿面研磨修正,也可能是新齿轮与周边已磨耗的旧齿轮节距不合。建议检查齿形、同心度及啮合状态,必要时成套检修或重新配对。
Q3:S45C 高周波齿轮与 SCM415 渗碳齿轮怎么选?
S45C 高周波淬火制程较快、成本较亲民,适合中低负载传动;SCM415 渗碳淬火通常成本较高,且可能需要齿面精密研磨,但适合重视耐磨、抗疲劳与稳定啮合的主传动、高张力线材及连续高速运转设备。最终仍应依负载、转速、精度与维护条件评估。
稳定传动,从材质与热处理规格确认开始
对纺织机械厂、线材编织设备商与产线维运团队而言,齿轮单价只是成本的一部分;提早磨耗、崩齿造成的拆机维修与停机损失,往往更值得关注。从负载评估、钢材挑选、热处理与硬化层深度,到热处理后研磨及质量检验,每个环节都会影响编织机能否长期、高速且稳定运转。
汉德威深耕精密机械传动零件与客制化加工,提供精密正齿轮、螺旋齿轮、伞齿轮及传动轴件的客制制造与逆向开发服务,可依工程图面及 JIS/DIN 精度规范生产,并根据机台工况协助评估材质、热处理与表面处理方案。无论是开发新一代高速编织设备,或替换进口机台齿轮,都可与汉德威技术团队讨论合适的传动零件规格。


